


الانحناء على الفرامل الصحافة الحديثة
إذا كنت تريد المشي إلى قسم الفرامل الصحافة في مصنع قبل 20 عامًا ، سترى صورة مختلفة تمامًا. إذا أنتجت آلة مجموعة متنوعة من الوظائف الجديدة ذات الكمية المنخفضة عبر نوبة عمل ، فقد قضت معظم وقتها في الإعداد وقليلًا من الوقت نسبياً في ثني أجزاء جيدة.
لقد بدا الجهاز مختلفًا منذ 20 عامًا أيضًا. بقي الانحناء على مراحل ، مع مجموعات متعددة لكمة ويموت بحيث يمكن للمشغل (مثالي) إكمال جزء معقد في إعداد واحد ، نادرة في العديد من محلات العمل. هذه الاجهزة تتطلب وقتا ، والتي تتطلب دفعات أكبر. كان شخص الإعداد الموهوب أيضا أن تكون قادرة على تصور التسلسل. غالبًا ما يكون من المنطقي تقسيم عملية التشكيل إلى عدة إعدادات أبسط.
لم يكن من المعروف عن الانحناء على المسرح ، لكنه لم يكن شائعًا كما هو اليوم - وهذا يرجع إلى حد كبير إلى البرامج. أدت عمليات البرمجة والمحاكاة في وضع عدم الاتصال إلى التطور ، ولكن البرنامج ليس هو العنصر الوحيد في اللغز. إذا كانت تتوافق بشكل صحيح مع الأجزاء الأخرى - التواصل الجيد والأدوات والمواد والانحناء التكيفي والتغيير التلقائي للأداة - فإن النتيجة هي عملية ثني تقضي كل وقتها تقريبًا في تكوين أجزاء جيدة وفي النهاية كسب المال.
بسيطة مخادعة
قد ينظر شخص غير معتاد على فرامل الضغط إلى إعداد ثني المسرح ويتساءل عما يجعله معقدًا للغاية. ولكن حتى الإعداد البسيط نسبيًا المكون من محطتين ، مع وجود مجموعتين لكمة الموت بجانب بعضهما البعض ، يكون أكثر تعقيدًا مما يبدو ، حتى لو كان ينحني في صندوق مشترك.
بالنسبة إلى كل مجموعة أدوات لكمة يموت ، يحتاج المشغل إلى مراعاة ارتفاع الصندوق الداخلي ، أو ارتفاع الحافة ، والتأكد من أن ارتفاع الخرامة ، وعرض الكبش ، وضوء النهار (يمكن أن تستوعبه المسافة بين طرف الثقب وسطح القالب عند الفتح). ولكن عند تقديم محطة ثانية - ضرورية عند تشكيل الصناديق بأطوال وعرض مختلفين - تحتاج إلى التفكير في طول الحافة غير المشكَّلة للتأكد من أنه ليس لديها فرصة للتصادم مع محطة الأدوات المجاورة.
يمكن لمعظم مشغلي الانحناء ذوي الخبرة المعقولة معرفة ذلك عقلياً. ولكن ماذا عن الأجزاء ذات الشفاه المتعددة في اتجاهات مختلفة وزوايا مختلفة؟ ماذا لو كان لديك سلسلة من الانحناءات الإيجابية والسلبية؟ كل هذا يخلق تعقيد خطير.
جانب آخر مخادع بسيط من الانحناء ينطوي على ارتفاعات مغلقة. وبالمثل ، لنفترض أن لديك محطتي أدوات ، واحدة ذات علامة V ضيقة والأخرى بموت V أوسع ؛ كلاهما يثنيان نفس المادة بزاوية 90 درجة ، لكن القالب V الأوسع ينتج نصف قطر أكبر. ولكن لإنتاج نصف القطر الأكبر ، يجب أن تنحدر المثقبة إلى مسافة أبعد ، مما يؤدي إلى تصادم الأداة التي تم ضبطها مع الضيق V.
يمكن صنع الأدوات على ارتفاع إغلاق مشترك أو يمكن إرفاقها لتتطابق. بغض النظر ، يمكن لبرنامج المحاكاة أن يكشف عن هذه المضاعفات قبل أن تصل المهمة إلى الفرامل.
المشغل وتسلسل بيند
إذا تلقى عامل التشغيل وظيفة انحناء معقدة تنطوي على عدة انحناءات في اتجاهات متعددة ، فمن المحتمل أن الجزء يمكن أن ينحني بطريقة واحدة فقط ، أو على الأقل عدد قليل من الطرق. عندما تصبح الأشكال الهندسية أبسط ، يزداد عدد خيارات تسلسل الانحناء عمومًا ، أي أن هناك العديد من الطرق لثني جزء ما.
يختار برنامج اليوم عمومًا تسلسل الانحناء الأمثل للجهاز والأدوات والتطبيق. ومع ذلك ، لا ينبغي أبدًا لأولئك الذين يقومون بالبرنامج "إلقاء المهمة على الحائط" لأولئك الذين قاموا بإعداد الجهاز والانحناء. الانحناء هو جهد تعاوني. يتضمن البرنامج الحديث الأداة وهندسة الماكينة وخصائصها (مثل حركات المحور الأدنى والأقصى) التي سيتم استخدامها عند الفرامل أثناء الانحناء. لكن المشغل يظل هو الذي سيغير الأدوات ويعالج قطع العمل بين الانحناءات.
التفضيلات كثيرة ، ويمكن أن تجعل التحركات غير المواتية بين الانحناءات ومحطات الأدوات مهمة المشغل صعبة. قل أن الجزء يحتاج إلى قلب اتجاه Z ، وهو إنجاز مستحيل إذا كانت اللكمات والموت في الطريق. لذلك يحتاج المشغل إلى تحريك القطعة بشكل جانبي ، وسحب القطعة من ظرف العمل ، والوجه ، ثم إعادة توجيهها بشكل صحيح ضد قياس الخلفية. إنه قابل للتنفيذ ولكنه بالتأكيد غير فعال أو مريح ، وهناك فرصة جيدة أن يقوم المشغل بتمييز الجزء. قد تحتاج القطع التجميلية الحاسمة إلى إعادة صياغتها أو حتى تخريدها. كل هذا كان يمكن تجنبه من خلال محادثة سريعة بين المبرمج والمشغل.
مرة أخرى ، أصبحت حزم المحاكاة أكثر ذكاءً على مر السنين ، لذا فإن تطوير تسلسل منحنٍ مليء بالتحركات المحرجة أمر غير شائع. يجد البرنامج الآن عادةً أفضل طريقة يمكن للمشغل من خلالها ثني الشغل. بغض النظر ، لا يزال التواصل الصحي بين المبرمج والمشغل هو الطريقة الأكثر فعالية للحصول على أقصى استفادة من عملية الانحناء.
لعبت تقنية Backgauge دورًا أيضًا هنا ، ويتم الآن محاكاة حركة backgauge مباشرة مع الأدوات. منذ سنوات ، كانت backgauges عبارة عن أسطح مسطحة وتحركت في عدد محدود من المحاور. تعمل الخلفية متعددة المحاور اليوم على تحريك الأصابع بشكل مستقل في اتجاهات متعددة. لا يوفر برنامج المحاكاة غير المتصل بالإنترنت فقط خيارات القياس فحسب ، بل يمكنه أيضًا النظر إلى الانحناء قبل الانحناء وأثناء الانحناء ومحاكاة الزنبرك والتحذير من الاصطدامات المحتملة.
توفر أصابع backgauge نفسها للمشغلين نقاط اتصال متعددة ، كما تدعم الجيوب الآلية في تلك الأصابع الشغل. يمكن استيراد شكل إصبع backgauge ، بما في ذلك الأصابع المخصصة المصممة لوظائف محددة ، إلى برنامج المحاكاة ، مما يسمح للمبرمجين بالتقاط مشكلات التصادم أو التداخل قبل إنشاء الأصابع وتبدأ المهمة.
هنا مرة أخرى ، لا يزال التواصل مهمًا ، بغض النظر عن مدى شمولية المحاكاة الافتراضية. بعد كل شيء ، فإن المشغلين هم الذين ينزلقون أجزاء ضد هذه backguuges كل يوم.
تحسين الاعدادات
النظر في جزء واحد مع شفة الهبوط محاطة اثنين من الشفاه. طول الحواف السفلية بطول منحنيان صعوديان ، طول الحافة السفلية بطول منحني طويل ، لكن الثلاثة لها نفس خط الانحناء. غالباً ما تقوم الإصدارات السابقة من البرنامج غير المتصل بإنشاء ثلاث محطات ، واحدة للشفة اليسرى ، ومحطة لليمين ، ومحطة أخيرة للثني الأطول في الوسط.
يمكن أن يعمل هذا ، لكن الإعداد يستوعب أيضًا ثلاث محطات ثني بطول السرير. بشكل عام ، كلما كان التشكيل الذي يمكن إنجازه في عدد أقل من المحطات ، كلما كان تسلسل التشكيل أكثر مرونة وفعالية.
في هذه الحالة ، يمكن لمحطة واحدة تشكيل هاتين الشفتين الصاعدتين اللتين تشتركان في نفس خط الانحناء. سيتكون من لكمة واحدة وموتين مجزأين ، مع وجود مساحة كافية بينهما للسماح بتصفية الحافة الوسطى. المحطة الثانية بعد ذلك سوف تشكل شفة المركزية. إن ما تم تشكيله في ثلاث محطات الآن يمكن تشكيله في محطتين ، مما يترك مساحة أكبر على سرير الماكينة لمحطات إضافية لمعالجة الانحناءات الأخرى في الجزء. كلما زاد تنوع الانحناءات التي يمكن أن يتشكلها الإعداد ، زادت كفاءة مشغل الانحناء.
هذا مجرد مثال بسيط ، وحتى قبل توفر محاكاة الانحناء ، فلن يكون تحسين هذا الإعداد المرحلي بعيدًا عن متناول المشغلين ذوي الخبرة. اليوم ، على أي حال ، تعمل محاكاة البرمجيات على تحسين محطات الانحناء المتعددة إلى درجة كان من المستحيل حتى على المشغلين المخضرمين أن يتطوروا بسرعة.
جعل النتائج قابلة للتكرار
يمكن للمبرمجين والمشغلين على حد سواء اليوم مشاهدة محاكاة منحنى والثقة في أن المحاكاة تعكس الواقع ، وأن الجزء الأول سيكون جزءًا جيدًا. ومع ذلك ، تحتاج عدة قطع ألغاز أخرى إلى أن تكون ملائمة في مكانها أيضًا.
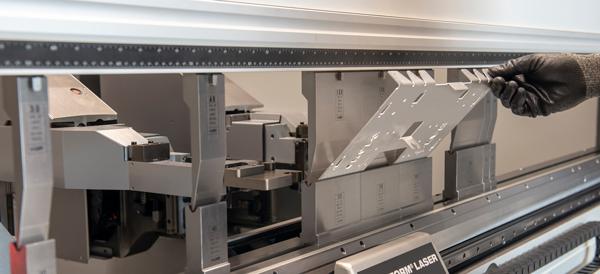
في تطبيق الانحناء التكيفي ، يقيس الليزر زاوية الانحناء قيد التشغيل.
يمكن أن تكون الأدوات في غير مكانها الصحيح أو تسقط أو تتلف. اعتمادًا على تقنية الأدوات ، يمكن أن يكون وضع الثقب والقلب متوقفًا قليلاً ، ولا يجلس بشكل صحيح ، حتى يتم تثبيته للخلف. علاوة على ذلك ، نظرًا لأن المحاكاة الآن يمكن أن تطور حتى أكثر إعدادات المرحلة تعقيدًا بسرعة ، يمكن للمشغل رؤية مجموعة واسعة من الإعدادات على جدول اليوم ، من أبسط استخدام محطة أو محطتين ، إلى أكثرها تعقيدًا يمتد عبر جزء كبير من السرير الفرامل الصحافة.
هذا التحدي مهد الطريق لأهم تقدم على مدى السنوات العشرين الماضية: أداة التغيير الأوتوماتيكية لتغيير الفرامل. عند الضغط على زر ، تتغير الأدوات تلقائيًا وتوضع في المكان المناسب تمامًا ، مما يكرر بالضبط ما يظهر في المحاكاة. مع تغير الأدوات ، يقوم المشغل بإعداد المواد للوظيفة التالية - والتي ، في هذه الأيام ، يمكن أن يكون لها حجم كبير يبلغ 12 أو خمسة أو حتى قطعة واحدة فقط.
بطبيعة الحال ، لن يكون لأتمتة تغيير الأداة أي معنى إذا احتاج المشغلون لقضاء الكثير من الوقت في تجربة الأجزاء ، أو إذا لم تكن محطات الأدوات محسّنة ، أو إذا لم تؤخذ العملية في الاعتبار تغيير خصائص المادة ومتغيرات اتجاه الحبوب .
عمليات الانحناء اليوم مختلفة تمامًا عما كانت عليه قبل 20 عامًا ، ولا شك أنه سيكون هناك المزيد من الابتكار الذي سيجعل الانحناء أكثر كفاءة مما هو عليه اليوم. ولكن مع وجود عدد كافٍ من قطع الألغاز ، يمكن أن تصبح عملية الانحناء اليوم واحدة من أكثر العمليات مرونة في أرضية متجر fab.


