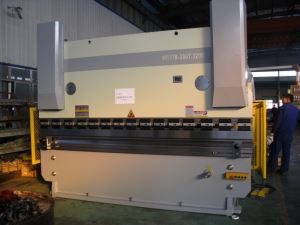
صفائح معدنية القص مع متغير الخليع قطع الزوايا
القص المعادن معدن اختﻻق العملية المستخدمة للقطع (القص) خطوط مستقيمة على الصفائح المعدنية بين حواف أدوات القطع معارضة اثنين. الخطوة الأولى في هذه العملية هو المشبك المادية مع استمرار الاسطوانات. عندما فرضت المواد، يأتي شفرة تتحرك عبر شفرة ثابتة مع الفجوة بينهما يحدده إزاحة مطلوبة.
قد يتم تعيين شفرة تتحرك بزاوية لقطع المواد المعدنية تدريجيا من جانب واحد إلى آخر؛ هذه الزاوية ويشار إلى زاوية الإمالة أو زاوية الخليع. زاوية إمالة أعلى إنقاص مقدار القوة المطلوبة، لكنه يزيد من السكتة الدماغية.
وبقدر ما يتعلق بالمعدات، يتكون الجهاز من البنود المبينة في الشكل 1: جدول قص، فارغة أصحاب (F) وريش العلوي والسفلي (أ)، (ه) ومن باكجاوجي (ز)، المستخدمة لضمان أن يجري خفض المواد حيث أنه من المفترض أن يكون. كثيرا ما وجدت دعم الخلفي لدعم قطع المواد مع التفريغ التلقائي الاختياري أو التراص.
للحصول قطع الكمال الصفائح معدنية، وقص معدنية عالية الجودة التي قادرة على الحد من آثار خصائص المتغير الصفائح المعدنية، هناك حاجة إلى الضغوط الداخلية والهندسة. هذه الآثار الطبيعية، إذا لم تصحح والتعويض عنها، تصبح العيوب في المنتج النهائي، والتي تؤثر على نوعية.

متغيرات "العملية قطع" معدنية
وكما هو الحال مع كل عملية تصنيع، ينصح هناك أساليب لضمان النتيجة النهائية أفضل. قص الصفائح المعدنية ليست استثناء. عندما قطع مع هذه العملية، من المهم أن نفهم المتغيرات المتعددة التي يمكن تحديد نوعية آلة قص. وتشمل تلك زاوية القطع وزاوية الإمالة وشفرة إزالة ومسح الزاوية.
زاوية القطع: كما يتضح في الشكل 1، زاوية القطع (ج) هي زاوية قطع حافة النصل. قليلاً فإنه يؤثر على قوة القص: يتطلب استخدام اثنين حافة ساحة شفرات قطع قوة أعلى مما إذا النصل العلوي من الأرض بزاوية طفيفة، عادة ما تكون بحد أقصى درجات 87. شفرة أقل دائماً بزاوية 90 درجة.
شفرة زاوية 90 درجة يسمى شفرة "أربعة من الحافة"، ويمكن أن تتحول إلى استخدام كافة الحواف الأربع. شفرات الزاوية تسمى ريش "اثنين من الحافة"، ويمكن أن تتحول إلى استخدام حواف اثنين فقط. الحواف المتقابلة بزاوية أكبر من 90 درجة، وعليه، لا يمكن استخدامها للقص.

زاوية الإمالة: كما يتضح في الشكل 2، زاوية الإمالة (م) كان له أثر كبير على قوة القص وله تأثير هام على التواء، التي يمكن أن تحدث عند قص شرائح رقيقة. زاوية إمالة أقل من 3 درجات.
إزالة بليد: كما يتضح في الشكل 1، إزالة شفرة هو المسافة العمودية (ب) بين ريش الإمالة. إزالة القطع الدقيق يعتمد على سمك اللوح، والقوة المادية. يجب تحديد قيم دقيقة لكل حالة على حدة.
إذا كانت الموافقة على قطع صغيرة جداً، أداة ارتداء الزيادات، مما أدى إلى ارتفاع الأدوات التكاليف وخفض القوة. إذا كانت إزالة قطع كبيرة جداً، والمواد التي جرى بين ريش اثنين. وستكون النتيجة على حافة قطع مع زيادة اللدونة تفتق وأكبر. إزالة القطع عامل أساسي لجودة الحافة.
على سبيل المثال، ينبغي خفض صفيحة سميكة 16 ملم مع تصريح بليد 0.64 ملم (0.04 ملم × 16 مم = 0.64 ملم). في وحدات الإمبراطوري، ينبغي خفض صفيحة 1/2-بوصة مع تصريح بليد 0.03 توافرها (0.06 بوصة × 0.5 بوصة = 0.03 في.).
زاوية تبادل: ذاكرة الوصول العشوائي بليد ليس عمودي تماما، ولكن إمالة مشيراً نحو الخلف لتسهيل فصل قطعة. كما يظهر في الشكل 1، زاوية المقاصة (د) ثابت وعادة تعيين إلى 1.5 درجة.
عيوب القص ورقة
عيوب القص مشتركة تشمل التواء، خطأ الاستقامة (كروكينج)، الركوع ورداءة نوعية الحافة. عن طريق فهم ما هي أسباب عيوب القص، لدى مشغلي مقص المعادن فرصة أفضل لتجنب لهم.
عيب 1: التواء: كما يتضح في الشكل 3، عيب هذه التقلبات لوحة على طول محورها. فإنه يحدث عادة عند القص الضيقة شرائط (السمك) أقل من 10 مرات. شروط القص التي تزيد هذا العيب المرتبطة بهندسة الصفائح المعدنية (سماكة عالية، انخفاض العرض، الطول القصير)، الخصائص المادية (لينة الإجهاد المادي، وتفاوت التوزيع)، وبطبيعة الحال، قطع المعلمات (زاوية أشعل النار عالية، عالية خفض السرعة).
وللحد من هذا العيب، ينصح لتخفيض سرعة زاوية وبليد الخليع. كما أنها مفيدة إضافة جهاز تويست المضادة. هذا الخيار يتكون من سلسلة من المعدات الهيدروليكية التي تدفع باللوحة ضد النصل أعلى. يتم تطبيق قوة معارضة خلال القص، يتناسب مع سمك اللوح.
عيب 2: كروكينج: كما يتضح في الشكل 4، عيب كروكينج تنتج صفيحة منحنى على طول طائرتها (سطح الإقامة في شقة). أنها تتصل بقطاع العرض وسمك وقوة مادية والاتجاه المتداول الباردة السابقة (تؤكد المتبقية). للحد من كروكينج، استخدام زاوية إمالة أصغر والقيام بالتخفيضات السابقة على طول اتجاه المتداول.
سببا رئيسيا آخر هو استخدام إمالة مقصلة حيث ذاكرة الوصول العشوائي بليد معتمد فقط في غاياتها بدلاً من على طول كامل. أثناء القص، يصبح اعوج بسبب قوة قطع الشفرة ويميل إلى فتح مركز. للقضاء على السبب الجذري لهذه المشكلة، اختر إمالة مع منصات بليد قابل للتعديل التي سوف تعارض هذا الانحراف وإبقاء الشفرة خطية تماما.
عيب 3: الركوع: أثر الركوع، كما يتضح في الشكل 5، النتائج في ورقة انحنى. لم يعد صفائح معدنية مسطحة ارتفاع الحواف من الطائرة. هذا العيب يتصل بخفض قوام زاوية ولوحة. للحد من هذا التأثير، من المستحسن استخدام زاوية إمالة أصغر (M)، ينظر في الشكل 2، والصفائح المعدنية مع دعم عودة.
عيب 4: حافة رداءة نوعية: أثناء القص، المواد، في البداية تبعثر plastically، كما يتضح في الشكل 6، في منطقة صغيرة جداً (ح)، على التسبب تشوه متبقية. بعد ذلك، بليد العلوي تخترق المواد التي تشكل منطقة نظيفة (ط) حيث يتم قطع مرتبة ومنتظمة. قريب من نهاية القص، يعطي المواد والشقوق، إنتاج سطح خشنة وغير النظامية المعروفة بالمنطقة المكسورة (J)، الذي يمتد إلى حافة لدغ (K). منطقة كسر في كثير من الأحيان لا عمودي على اللوحة ولكن في متغير زاوية (L).
لتحسين نوعية الحافة، ضبط تطهير بليد (ب) والحفاظ على ارتداء شفرة تحت السيطرة.
لقطع معدنية مختلفة المقص، يتوقف على الاحتياجات الخاصة بك لأداء قطع، قطع عادة أسفل الصلب 12 مم، والقص سوينغ مع 2 قطع حواف يمكن الانتهاء تقريبا من الوظائف، بينما قطع لوحة سميكة أعلاه 12 مم، ومن الأفضل أن تنظر "الخليع متغير" مقصلة القطع للحصول على الأداء المثالي قطع.